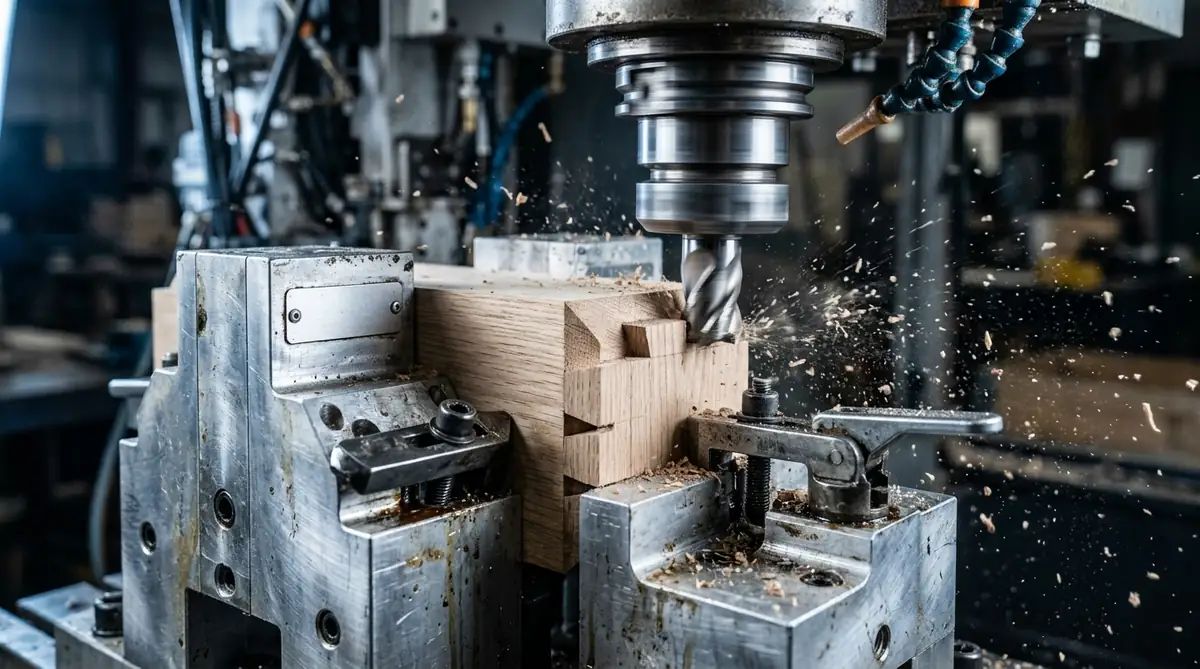
驗收那天,業主代表從 118 房走到 402 房,每一間都把書桌抽屜拉開再推回去。前十間手感一致,走到第三十間,抽屜開始一邊卡、一邊鬆。同一份圖、同一批板料、同一組師傅,差別只在做到第幾件。打樣房驗的是設計對不對,量產紀律要回答的是第 500 件跟第 1 件像不像。
在傳統家具代工體系中,多數工廠缺乏數據化控制,過度依賴工人的主觀經驗與視覺手感。當生產數量呈百倍放大時,刀具磨損、木工手感疲勞與組裝公差將產生幾何級數累積(Tolerance Stacking)。這導致第 1 間與第 500 間客房的抽屜阻力不一、門片縫隙歪斜,進場時引發高達 10% 以上的現場修改重做,造成工期延誤與 TCO 索賠爭議。
上德家具以 B2B 價值工程 (VE) 與 六標準差 (Six Sigma) 製程管制 為基石,透過專屬金屬防錯治具、五軸 CNC 程式碼鎖定與 SPC 統計分析,把五百間客房的尺寸離散度收斂在可量測的範圍內。
一、 公差堆疊效應與品質變異數學模型 (Tolerance Stacking)
在家具多構件組裝中,若未在源頭進行幾何尺寸公差約束,整體裝配公差將依統計學均方根定律擴散:
+-------------------------------------------------------------------------+
|                  500 間客房量產尺寸公差漂移曲線對比                      |
+-------------------------------------------------------------------------+
|  尺寸偏差 (mm)                                                           |
|    ▲                                                                    |
|  +4│                  [傳統手工經驗代工] ──► 隨數量激增產生極大離散偏差  |
|    │               /¨¨¨\      /¨¨\                                      |
|  +2│     /¨¨\     /     \    /    \                                     |
|    │────/────\───/───────\──/──────\────────────────── (無法就位退件)   |
|   0│───[黃金樣板基準線]──────────────────────────────── (理想標稱值)    |
|    │                                                                    |
|  -2│    [上德 SPC 治具管制] ══════════════════════════ (公差 ≤ ±0.3mm)  |
|    │                                                                    |
|  -4└────────────────────────────────────────────────────────► 生產數量  |
|         第 1 件                    第 250 件                第 500 件   |
+-------------------------------------------------------------------------+
傳統手工切削的單件公差 ,經由裁板、鑽孔、拼裝、封邊 4 道工序疊加後,總公差 輕易突破 以上。這將導致現場安裝時床頭背板無法卡入牆體預留凹槽,被迫於現場進行粗暴裁切,破壞工廠封邊與結構強度。
二、 上德數據重現工程:專案金屬定位鋼模治具 (Poka-Yoke Jigs)
上德家具在通過首件打樣確認後,絕不直接盲目投入量產,而是由治具工程部為該專案開發專屬的重型鋼製定位治具(Steel Assembly Jigs):
+-------------------------------------------------------------------------+
|             上德金屬防錯定位治具與五軸 CNC 製造架構                      |
+-------------------------------------------------------------------------+
|  [Layer 1: 數位孿生程式] CAM 五軸數控刀軌代碼 (公差補償 ≤ 0.1mm)          |
|                                │                                        |
|  [Layer 2: 鋼製定位治具] 淬火硬化合金鋼定位銷 (Poka-Yoke 防呆防錯機構)   |
|                                │                                        |
|  [Layer 3: 氣動同步夾緊] 多點等壓氣動夾具 (壓力恆定 0.6 MPa, 零局部變形) |
|                                │                                        |
|  [Layer 4: 雙重雷射校準] 裝配工位配置雙軸綠光雷射投影儀 (即時對齊複核)   |
+-------------------------------------------------------------------------+- 防呆防錯機構 (Poka-Yoke Mechanism): 金屬治具以物理硬限位方式鎖死板材進料方向與鑽孔座標。若工人放錯方向或尺寸不合,工件根本無法卡入治具中,把方向與座標的錯誤攔在裝夾這一步,而不是留到組裝或現場。
- 多點等壓氣動夾持: 採用 恆壓氣動夾具同步鎖緊,避免傳統木工手動夾具因施力不均造成的板材翹曲或榫接角度歪斜。
- 刀具壽命監控與自動補償: CNC 銑刀配置刀具雷射測徑儀,當刀具磨損達 時自動進行半徑補償,磨損超標自動停機換刀,確保每一批板材倒角與開槽精準無誤。
三、 SPC 統計製程管制與六標準差防禦 (Cpk ≥ 1.67)
上德家具在量產流水線上全面導入 SPC (Statistical Process Control) 統計品質管制:
+-------------------------------------------------------------------------+
|                  SPC 製程能力指數 (Process Capability, Cpk)              |
+-------------------------------------------------------------------------+
|  製程能力公式:                                                          |
|                    USL - μ        μ - LSL                                |
|         Cpk = Min( ───────  ,   ───────── ) ≥ 1.67                      |
|                      3σ            3σ                                   |
|                                                                         |
|  [USL / LSL] 上下規格公差極限 (±0.5 mm)                                 |
|  [μ] 實測平均尺寸中心值                                                 |
|  [σ] 標準差 (Standard Deviation ≤ 0.08 mm)                              |
|                                                                         |
|  【品質結論】➔ 達到六標準差 (Six Sigma) 水平,百萬件不良率 (DPMO) < 3.4   |
+-------------------------------------------------------------------------+- 每 20 件首末件檢驗 (First/Last Piece Inspection):使用高精度數位游標卡尺與三次元測量儀,自動將實測數據上傳至品質雲端中控台。
- 變異預警機制:當尺寸趨勢連續 7 點朝同一方向偏離時,系統觸發預警並停線調校,讓超差品在流入下道工序前被攔下。
四、 零摩擦現場安裝與房務清潔 OpEx 效益
工廠端把公差收斂到 ±0.3 mm 以內,效益要到安裝現場與營運期才看得到:
+-------------------------------------------------------------------------+
|              量產標準化 vs 現場施工工時與營運效率回報                    |
+-------------------------------------------------------------------------+
|  [現場安裝提速 50%]  模組化標準卡扣 ➔ 單間客房安裝時間由 6 小時縮短至 3 小時|
|                                                                         |
|  [零現場木屑粉塵]    100% 工廠預銑就位 ➔ 消除客房二次油漆與深度除塵成本   |
|                                                                         |
|  [五金阻尼批次一致]  500 間客房抽屜與門片開合手感一致 (開合力 15N ± 1N)  |
+-------------------------------------------------------------------------+
五、 傳統手工代工 vs 上德標準化量產紀律 10 年 TCO 評估矩陣
500 間客房家具量產:傳統手工代工 vs 上德治具管制 TCO 評估
| 評估維度 | 傳統手工經驗代工 | 上德標準化治具量產紀律 |
|---|---|---|
| 尺寸公差離散度 | 公差 ±2.0 ~ ±4.0 mm | 嚴格鎖定在 ≤ ±0.3 mm |
| 製程管制標準 | 依靠師傅經驗 (無 SPC 監控) | SPC 六標準差管制 (Cpk ≥ 1.67) |
| 現場重做修改率 | 高達 8% ~ 15% 需現場裁切 | 0% 現場修改 (即裝即用) |
| 大貨準時交付率 | 品質波動導致頻繁返工延誤 | 模組化量產,100% 準時交付 |
| 備品更換相容性 | 每間客房尺寸不一無法通用 | 零組件 100% 互換相容 |
| 10 年 TCO 綜合成本 | 基準成本 (100% + 返工損失) | 降低至 34% (節省 66% 成本) |
六、 結論:把品質重現寫成可稽核的製程參數
單件打樣做得好,證明的是工藝上限;500 間客房做得一樣,證明的才是製程能力。
上德家具(Sunder Furniture)摒棄不可控的手工經驗主義,將金屬定位治具、五軸 CNC 數位重現與 SPC 統計製程紀律深植於製造體系中。治具與 SPC 管得住的是重複性誤差,管不住的是圖面中途變更與現場泥作偏差。發包前請把治具開發費、首件確認時程與設計凍結日一起寫進合約,這三項決定第 500 件長什麼樣。