Executive Summary
本文探討歷史高塔改建飯店面臨的圓弧結構固裝挑戰,提供高耐磨面料與防潮基材工法,降低營運期維護成本。
空間哲學與美學敘事
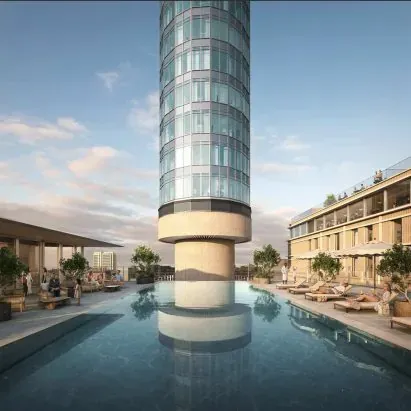
倫敦地標郵政總局高塔(BT Tower)由公用通訊樞紐轉型為奢華酒店,其核心挑戰在於圓形平面佈局下的空間幾何重構。高聳、環狀且受結構限制的空間,要求室內規劃必須在維持二級歷史登錄建築外觀的同時,重新梳理垂直與水平動線。圓弧形外牆帶來大面積的連續採光,但也對客房佈局形成物理限制。工程團隊需利用變形幾何學,將客房內部的軸線與外部景觀對齊,建立非線性的動線導引。在照明設計上,為平衡高空玻璃幕牆引入的強烈直射光與夜間眩光,室內需採用多層次間接照明與低反射率介面,柔化空間光影過渡。公共區域與底座裙樓(含 Howland 棟)的整合,則採取新舊對比的手法,使粗獷主義的混凝土結構與輕量化金屬、高穿透性玻璃和暖色調木紋材質交織,建構出具備時間厚度的都市地標體驗。
頂級 FF&E 材質工法與結構拆解
針對圓弧形塔體結構,室內 FF&E 固裝家具的工藝精度要求極高。首先,牆體弧度使得常規直面木作無法直接應用,所有弧面固裝背板與櫃體底座均需採用 CNS 1349 F1 等級、低甲醛釋放量(≤ 0.3 mg/L)的防潮實木多層夾板,並透過高頻熱壓技術預製彎曲定型,以防範日後因溫濕度變化引起回彈變形。木作貼皮面層指定採用 0.6 mm 以上天然胡桃木或橡木實木皮,邊緣收邊處需先進行實木條倒角封邊(Solid Wood Edging)再做貼面,以提供耐磨損的物理防護邊界。面漆則塗裝防黃變五度耐磨聚氨酯(PU)漆,漆膜硬度須達 2H 等級。五金鉸鏈與抽屜滑軌是高頻磨損的關鍵。客房內所有櫃體鉸鏈均指定選用內置阻尼、開啟角度不小於 110 度的不鏽鋼鉸鏈,且必須通過 EN 15570 檢驗標準中最高等級的 80,000 次疲勞啟閉測試;抽屜滑軌則配置隱藏式三節阻尼自卸滑軌,額定承重不低於 35 kg,並通過雙十萬次拉伸壽命測試。金屬不鏽鋼收邊與飾條,一律使用 1.2 mm 厚 SUS304 不鏽鋼板進行 PVD 物理氣相沉積鍍鈦處理,相較於傳統電鍍,PVD 塗層硬度更高,能有效避免日常行李或清潔器械擦撞導致的刮傷。在石材工程上,天然大理石檯面(如浴室洗手檯、吧檯)厚度須達 20 mm,背面需全面黏貼高抗張強度聚酯網(Fiberglass Backing Net)配合環氧樹脂,以防止高空熱脹冷縮造成的暗裂。石材表面須經過六面晶化防污防潮處理。客房及公設軟裝織物則執行極高規格的安全與耐用指標:沙發與餐椅面料的 Martindale 耐磨轉數須達 45,000 轉以上(公共區域則須達 60,000 轉),防撥水與防污塗層處理不可少。阻燃標準則嚴格執行英國標準 BS 5852 / BS 7176 Medium Hazard (Crib 5) 規範,透過內置阻燃泡棉與阻燃面料阻斷火源,以滿足高層建築對消防安全的嚴格規範。
旅宿營運、高頻磨損與 TCO 效益模型
從飯店營運與資產管理角度來看,客房在 5 至 10 年的生命週期中,常面臨客房行李箱撞擊、清潔車碰撞及高濕度環境等損耗挑戰。若在前期 CapEx(資本支出)預算中過度壓縮 FF&E 材料規格,將導致後期 OpEx(營運支出)在維護與停房維修(Loss of Room Revenue)上大幅攀升。以客房入口玄關護牆板與行李架為例,此處為高頻碰撞區域。本工程方案採用防撞 PVD 金屬防撞條與高壓裝飾板(HPL)基材,避免行李箱直接撞擊木作基板。在總體擁有成本(TCO)防禦模型中,我們透過公式計算投資回收率:TCO = CapEx + Sum [ (OpEx_t + L_t) / (1+r)^t ]。其中 L_t 代表因家具損壞停房造成的營收損失。若前期提升 15% 的 FF&E 採購預算(例如升級為 F1 級防潮夾板與耐磨 2H 面漆),雖然初期 CapEx 增加,但可將家具平均免維護週期從 3 年延長至 7 年,使 OpEx 降低 45%,並將因工程維修導致的停房率降至 0.2% 以下。經資產模型測算,在第 4.2 年即可達到損益平衡點,大幅提升商業地產項目的資產淨營運收益(NOI)。
上德工程處(Sunder)製造落地與氣候防護建議
將此類國際高標準工法落地至亞太海島型氣候(如台灣、華南地區,其年均相對濕度高達 75-85%)時,必須針對氣候特性調校製造與安裝工法。首先,木材平衡含水率(MC)必須精準控制。在工廠烘乾與加工階段,實木與夾板的含水率必須控制在 8-12% 區間內。出廠前,所有固裝家具與木作護牆板不論是否為外露面,背面與切鋸邊緣均須進行雙面防潮封漆(Double-Sided Sealing)處理,使用防潮底漆進行封閉,阻絕空氣中濕氣的滲入,防止日後產生黴菌、膨脹變形或翹曲。在結構節點上,捨棄大面積剛性膠合,改為留有應力釋放間隙的榫卯與金屬掛件混合結構,容許木材隨季節溫濕度變化而產生的微量收縮膨脹(預留 1.5-2 mm 的伸縮縫)。此外,採用模組化預製(Prefabrication)工藝,將 90% 的木作在具備溫濕度恆定控制的工廠內完成加工與塗裝,現場僅進行積木式拼裝,可大幅壓縮現場濕作業時間,確保施工品質不受亞太高濕現場環境的干擾。
B2B 採購材料檢驗與驗收標準對照表
為確保工程現場驗收的標準化,項目管理團隊與供應商必須遵循嚴格的定量指標進行驗收。以下為固裝家具及材料核心技術規範與驗收公差對照表:
| 構件項目 | 材質與工法規範 | 國際檢驗標準 | 驗收公差/指標 |
|---|---|---|---|
| 固裝木作基材 | F1 級防潮實木夾板,雙面防潮封漆 | CNS 1349 / JIS A5908 | 甲醛釋放量 ≤ 0.3 mg/L,吸水厚度膨脹率 ≤ 8% |
| 木作外觀面漆 | 五度耐磨 PU 漆,防黃變塗層 | ASTM D3363 | 漆膜硬度 ≥ 2H,劃格試驗附著力 5B |
| 櫃體五金鉸鏈 | SUS304 阻尼鉸鏈,開啟角度 ≥ 110° | EN 15570 Level 3 | 疲勞測試 80,000 次無下垂,下垂量 ≤ 0.5 mm |
| PVD不鏽鋼飾條 | 1.2 mm SUS304 物理氣相沉積鍍鈦 | ASTM B117 | 鹽霧測試 96 小時無鏽點,耐磨損無褪色 |
| 天然石材檯面 | 20 mm 天然大理石,背網加固 + 六面防護 | ASTM C97 | 彎曲強度 ≥ 10 MPa,接縫公差 ≤ 0.5 mm |
| 軟裝包覆面料 | 阻燃處理面料,CMHR 高彈阻燃泡棉 | BS 7176 Medium Hazard | 耐磨轉數 ≥ 45,000 轉,Crib 5 燃燒測試無陰燃 |
工程監理驗收時,應隨機抽樣進行平整度、垂直度、對角線偏差及拼接縫測試。所有固裝家具拼接縫隙應控制在 0.5 mm 以內,門片對齊公差不超過 1.0 mm。